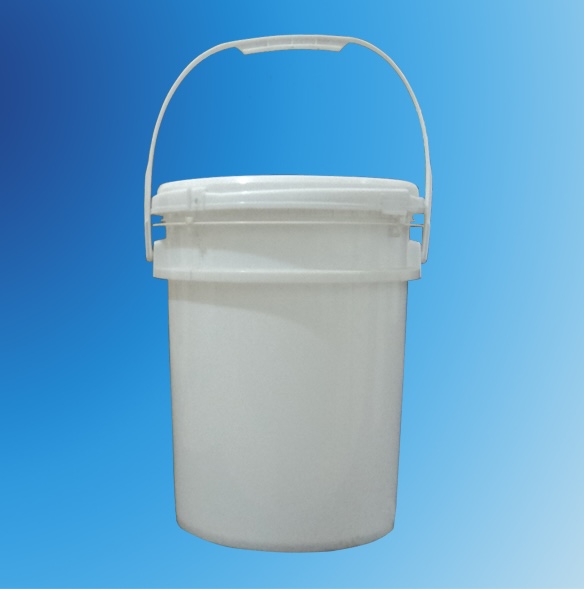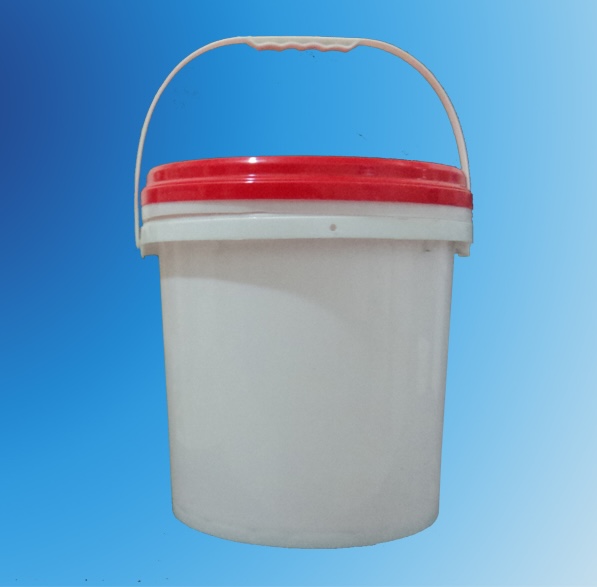
Como escolher a resina de sopro em HDPE para pequenos recipientes? A B5502A atende simultaneamente aos requisitos de rigidez, resistência ao impacto sob baixa temperatura (ESCR) e conformidade com normas alimentícias.
Muitas fábricas produzem garrafas de detergente para roupas, frascos de molhos alimentícios e embalagens para produtos de higiene diária. Frequentemente, enfrentam dificuldades na escolha de materiais adequados para a moldagem por sopro em HDPE. O HDPE homopolímero comum apresenta boa rigidez, mas, após longo armazenamento de detergente, as garrafas tendem a desenvolver microfissuras e podem romper-se facilmente ao serem submetidas a impactos em condições de frio — um modo de falha amplamente documentado comoFalha por fissuração sob tensão ambiental (ESCR)em embalagens de PEAD moldadas por sopro. Resinas importadas com bom desempenho em resistência à ruptura sob tensão ambiental (ESCR), tais comoCopolímero de hexeno da Formosa Plastics, grau Formolene HB5502A, funcionam bem, mas seu preço permanece elevado. Pellets de baixo custo e de qualidade inferior apresentam numerosos "olhos de peixe" e não atendem às certificações de contato com alimentos. Produtos exportados fabricados com esses pellets podem ser rejeitados na alfândega.
B5502AEquilibra bem três vantagens essenciais. Não dá ênfase excessiva a um único indicador de desempenho e ajuda as fábricas a evitar numerosas concessões no desempenho durante a produção por sopro de alimentos e de produtos químicos de uso diário.
Quando você deve dar prioridade ao B5502A?
Você produz pequenos recipientes moldados por sopro, de 0 a 10 litros, como garrafas de detergente para roupas, frascos de molhos alimentícios, frascos para embalagens farmacêuticas e frascos para cosméticos.
Seus produtos contêm detergentes, desinfetantes ou substâncias oleosas, que exigem alta resistência à fissuração por esforço ambiental (ESCR).
Você precisa de matérias-primas que atendam às normas GB4806.6, FDA 21CFR e às normas da União Europeia para contato com alimentos.
Você deseja reduzir a quantidade de endurecedor adicionada, simplificar as fórmulas de produção e diminuir o custo total dos materiais.
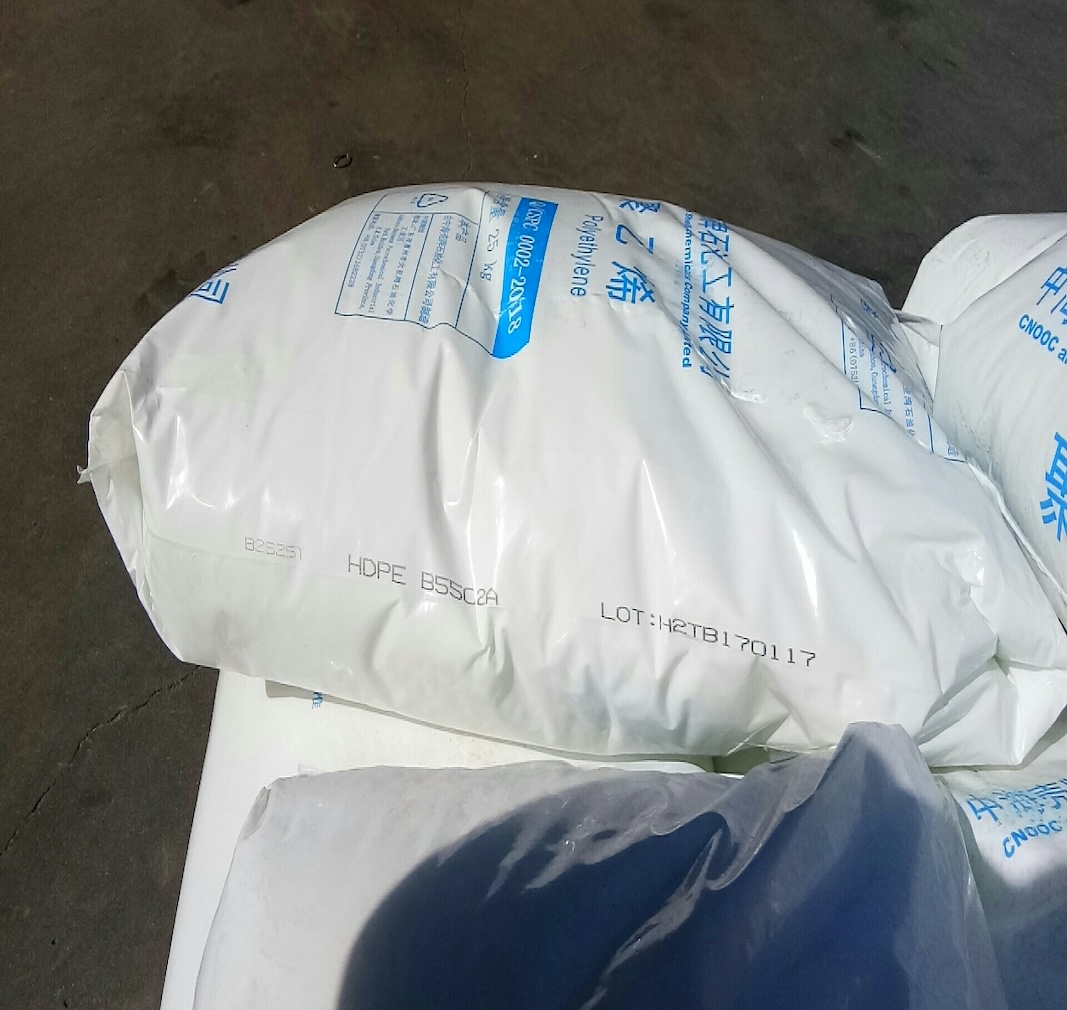
Quais são os verdadeiros problemas de produção que o B5502A resolve?
Desempenho estável de ESCR
A maioria dos frascos preenchidos com detergente ou óleo acaba rachando e vazando após meses de armazenamento — o mesmo risco de fissuração por estresse que consta nas folhas de dados de moldagem por sopro internacionais, tais comoFicha técnica do Marlex HHM 5502BN da Chevron Phillips Chemical, testando especificamente em condições de 100% de Igepal. O B5502A reduz significativamente as devoluções pós‑venda decorrentes de vazamentos por fissuração.
Tenacidade estável a baixas temperaturas
No transporte em cadeia de frio durante os invernos do norte, o HDPE comum torna-se frágil e quebra facilmente ao sofrer impactos. Grados comparáveis para moldagem por sopro relatamTemperaturas de fragilidade bem abaixo do ponto de congelamento, conforme consta nas propriedades da resina publicadas.. O B5502A mantém uma excelente resistência ao impacto mesmo em temperaturas de congelamento e, evidentemente, reduz a taxa de quebra dos produtos durante o inverno.
Rigidez suficiente
As garrafas acabadas permanecem firmes e retas. Mantêm sua forma sob o peso do empilhamento e não colapsam. Esse tipo de equilíbrio entrerigidez, resistência ao derretimento e resistência ao impactoÉ exatamente para isso que os graus de PEAD para moldagem por sopro de uso geral foram desenvolvidos. Além disso, favorece um design leve, e cada frasco requer menos material, o que reduz o custo total.
Certificação completa de segurança alimentar
Atende às normas GB4806.6, FDA 21CFR e UE 10/2011, de modo que os pedidos de exportação são aprovados sem contratempos, em conformidade com oPerfil de aplicação para embalagens de alimentos, indicado para resinas equivalentes internacionais da série HDPE 5502. Os pellets virgens apresentam muito poucos olhos de peixe e manchas escuras. As fábricas podem utilizá-los diretamente para embalagens de alimentos e medicamentos, sem se preocupar com defeitos superficiais.
Ampla faixa de temperatura de processamento
O parison fundido permanece estável e não sofre flacidez. A espessura da parede da garrafa mantém-se uniforme, em conformidade com oJanela de processamento recomendada publicada para as grades de moldagem por sopro de PEAD em fase gasosa. Novos operadores também conseguem manter baixas taxas de refugo e dedicar menos tempo ao ajuste dos parâmetros da máquina.
Quando você NÃO deve usar o B5502A?
Tambores químicos grandes acima de 10 L: sua fluidez de fusão é insuficiente. Opte, em vez disso, por grades especiais de moldagem por sopro para médios e grandes volumes, como a B5403.
Caixas de armazenamento e carcaças de equipamentos moldados por injeção: a resina para moldagem por sopro não apresenta fluidez suficiente para preencher os moldes. Opte por grades de HDPE específicas para injeção.
Sacos de correio e filme sopro para cobertura agrícola: utilizam-se grades especiais de filme LLDPE.
Dicas para o chão de fábrica
Altere a resina passo a passo. Comece com uma proporção de mistura de 3:7 ou 5:5. Não substitua todo o material de uma só vez, pois o parison ficará temporariamente instável. Ajuste a temperatura de processamento entre 180 e 210 °C, faixa compatível com as orientações de processamento constantes nas fichas técnicas internacionais comparáveis para moldagem por sopro de PEAD. Mantenha a temperatura do cabeçote abaixo de 200 °C. Temperaturas elevadas podem provocar a separação de substâncias de baixo peso molecular, violando os padrões para superfícies em contato com alimentos. Adicione de 10 a 20% de resina de PE flexível para aumentar a resistência ao impacto em baixas temperaturas. Não são necessários aditivos caros de reforço. Não avalie o custo apenas pelo preço unitário da matéria-prima; calcule, em vez disso, o prejuízo total de produção. O B5502A proporciona maior rendimento do produto acabado, menor consumo de aditivos e zero pedidos de devolução decorrentes de problemas de certificação. Seu custo de produção em massa a longo prazo é muito inferior ao dos pellets baratos fora das especificações.
B5502AResolve um dos principais desafios dos fabricantes. Elimina a necessidade de conciliar rigidez, resistência ao impacto em baixa temperatura (ESCR) e conformidade com normas alimentícias em recipientes pequenos moldados por sopro, de 0 a 10 litros. É o material mais livre de complicações, desde que atenda às suas exigências de produção.
Entre em contato com nossa equipe técnica para obter configurações de temperatura específicas para moldagem por sopro, fórmulas de mistura ou testes de amostras gratuitos.
Referências
1. TotalEnergies.Polietileno HDPE 5502 – Ficha Técnica. TotalEnergies Polymers, Bélgica.
2. Reliance Industries Limited.Relene® B5502 – Polietileno de Alta Densidade, Grau para Sopro de Uso Geral, Ficha Técnica.
3. Corporação de Plásticos Formosa, EUA.Formolene® HB5502A – Copolímero de hexeno em polietileno de alta densidade para moldagem por sopro, ficha técnica, via LookPolymers.
4. ONGC Petro Additions Ltd. (OPaL).HDPE B5502 – Polietileno de Alta Densidade para Sopro e Extrusão, Ficha Técnica Provisória, via Flexilis.
5. Chevron Phillips Chemical Company LP.Polietileno Marlex® HHM 5502BN – Ficha Técnica.
6. Baystar.HDPE 5502 – Propriedades e Aplicações da Resina.